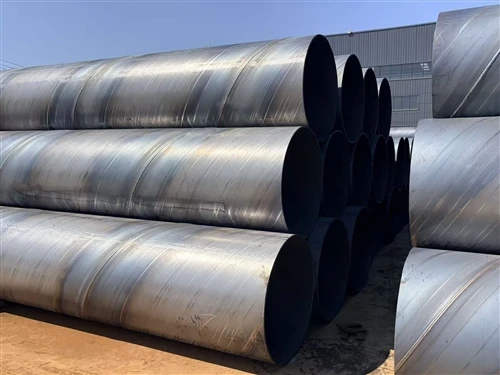
Den omfattande teknik- och inköpsguiden för ERW (HFW) stålrör
1. Sammanfattning och teknisk definition
Inom modern konstruktionsteknik, vätsketransmission och industriell tillverkning representerar Electric Resistance Welded (ERW) stålrör ett av de mest mångsidiga och kostnadseffektiva segmenten på den globala stålrörsmarknaden. Enligt teknisk definition, enERW rörtillverkas genom att kall-forma en hög-höghållfast kolstålremsa eller spole till en cylindrisk form, och därefter smälta samman dess längsgående kanter med hjälp av lokal elektrisk resistansuppvärmningutan tillsats av någon extern tillsatsmetall(såsom svetselektroder eller flussmedel).
Inom samtida ingenjörsnomenklatur, termenHög-högfrekvenssvetsad (HFW)stålrör används ofta omväxlande med moderna ERW, vilket anger en mycket förfinad delmängd av ERW-produktion som använder hög-växelström (större än eller lika med 350 kHz) för att eliminera de äldre svetslinjedefekterna som är förknippade med mitt-20{4}{4}7}talets lågfrekventa drift. Eftersom ingen tillsatsmetall införs under tillverkningen förblir den kemiska sammansättningen av svetszonen identisk med modermetallmatrisen. Detta resulterar i en strukturellt likformig rörformad konfiguration som erbjuder exceptionell dimensionell precision, ultra-excentricitet med låg väggtjocklek och ett optimerat förhållande mellan hållfasthet-till{10}}vikt anpassat för kritiska strukturella och tryckhållande applikationer.
2. Den avancerade hög-högfrekvensformen-och-tillverkningsprocessen för säkringar
Den strukturella tillförlitligheten och mekaniska prestandan hos moderna ERW-rör (HFW) beror på en kontinuerlig, helautomatiserad, fler-produktionslinje. Tillverkningsprocessen består av följande hårt kontrollerade termodynamiska och mekaniska operationer:

3. Ingenjörsmekanik: Hydrauliska och strukturella beräkningar
För att säkert integrera ERW-stålrör i industriella rörnätverk eller strukturella konfigurationer måste konstruktionsingenjörer använda standardiserade matematiska formler för att beräkna viktkapacitet och interna tryckklasser.
Volumetrisk och viktbestämning
I internationell stållogistik och strukturella belastningsberäkningar beräknas den teoretiska vikten per längdenhet för ERW-rör av kolstål baserat på volymen av en ihålig cylinder och standarddensiteten för kolstål (7,85 g/cm)3eller 7850 kg/m3).
Metrisk beräkningsformel:
W=0.0246615×t×(D−t)
Där:
- W=Teoretisk rörmassa per längdenhet (kilogram per meter, kg/m)
- D=Specificerad ytterdiameter på röret (millimeter, mm)
- t=Specificerad väggtjocklek på röret (millimeter, mm)
- 0.0246615=Konstant faktor som inkluderar π och densitetsomvandlingar (π×7850÷1 000 000)
Imperial beräkningsformel:
Wlb=10.69×ti×(Di−ti)
Där:
- Wlb=Nominell rörvikt per längdenhet (pund per fot, lb/ft)
- Din=Angiven ytterdiameter (tum)
- plåt=Specificerad väggtjocklek (tum)
Fallstudie av tillämpad teknik:
Beräkna massan av en 12,0 meter lång led av enAPI 5L Grade X52 ERWrörledning med en ytterdiameter på 323,9 mm (NPS 12) och en väggtjocklek på 9,52 mm (schema 40).
B=0.0246615×9,52×(323,9−9,52)=0.0246615×9,52×314,38≈73,81 kg/m
Total massa per led=73.81 kg/m×12,0 m=885.72 kg
Internt tryckbetyg: Barlows formel
För tryckrörstillämpningar (t.ex. ASME B31.3 processrörledningar, ASME B31.4 vätskerörledningar eller ASME B31.8 gasrörledningar) styrs det maximalt tillåtna designtrycket eller hydrostatiska testtrycket av Barlows formel, som relaterar internt vätsketryck till ringspänning.

Där:
- P=Internt konstruktionsmättryck (PSI eller MPa)
- S=Minsta sträckgräns för den specificerade stålkvaliteten (PSI eller MPa)
- t=Nominell väggtjocklek (tum eller mm)
- D=Ytterdiameter (tum eller mm)
- E = Svetsfogens effektivitetsfaktor. Enligt moderna standarder (t.ex. ASME B31.3 Tabell 302.3.4) tilldelas HFW-rör som genomgår rigorös icke-förstörande undersökning (NDE) och ultraljudsinspektion enE=1.0. Detta bedömer svetslinjen till 100 % paritet med den sömlösa rörkroppen, distinkt från historiska ERW-varianter som var de-klassade till 0,85.
- F=Konstruktionssäkerhetsfaktor (vanligtvis från 0,40 till 0,72 beroende på närheten till befolkade områden eller miljömässiga begränsningar).
4. Internationella tekniska standarder och materialklasser
Att specificera den korrekta internationella standarden säkerställer att den kemiska sammansättningen, värmehistoriken och mekaniska egenskaperna hos det medföljande ERW-röret överensstämmer med projektparametrarna.
Kolväte- och vätskeöverföring (energisektorn)
API Spec 5L(American Petroleum Institute):Den definitiva standarden för stålrör som används i rörledningstransportsystem för petroleum- och naturgasindustrin.
- Produktspecifikationsnivåer:Separerade iPSL1(standard kommersiellt linjerör) ochPSL2(stränga kriterier inklusive obligatorisk brottseghet via Charpy V-notch-testning, begränsade kolekvivalenter för fältsvetsbarhet och strikt förbud mot plåt-svetsreparationer).
- Dominanta betyg:Grad B, X42, X46, X52, X56, X60, X65, X70, X80 (där siffran anger den lägsta sträckgränsen i tusentals PSI; t.ex. Graden X52 kräver YS större än eller lika med 52 000 PSI/360 MPa).
ASTM A53 / A53M:Standardspecifikation för rör, stål, svarta och varm-doppade, zinkbelagda-, svetsade och sömlösa.
- Typ E (elektriskt motstånd svetsad):Tillgänglig i klass A och grad B. Klass B är standardröret som används för kommersiella VVS-, VVS-, brandskydds- och lågtrycksslingor för ång-, som erbjuder en lägsta sträckgräns på 240 MPa (35 000 PSI).
Byggnads- och anläggningsteknik (ihåliga sektioner)
ASTM A500 / A500M:Kall-formade svetsade konstruktionsrör av kolstål i rundor och former. Används i stor utsträckning i strukturell arkitektonisk inramning, bropelare och rymd-fackverk.
- Tillgängliga betyg:Klass A, B, C och D. Klass C representerar det vanligaste urvalet av hög-hållfasthet (YS större än eller lika med 317 MPa för runda profiler).
EN 10219-1 & 2 (europeisk standard):Kallformade svetsade strukturella ihåliga sektioner av o-legerade och finkorniga stål.
- Tillgängliga betyg:S235JRH, S275J0H, S355J0H, S355J2H. Nomenklaturen betecknar konstruktionsstål ("S"), följt av den lägsta sträckgränsen ("355" MPa), och under-beteckningar som specificerar charpy-kollisionsverifiering ("J0" vid 0 grader , "J2" vid -20 grader ).
5. Jämförande matris: ERW vs. Seamless vs. LSAW vs. SSAW
Att välja rätt rörtypologi innebär att kartlägga kompromisserna- mellan dimensionell noggrannhet, väggtjockleksgränser, inköpsledtider och ekonomiska begränsningar.
| Tekniska parametrar | ERW / HFW (elektriskt motstånd) | SML (Sömlös) | LSAW (longitudinell nedsänkt båge) | SSAW (Spiral Submerged Arc) |
|---|---|---|---|---|
| Dimensionellt område (OD) | 21,3 mm till 660 mm (1/2" till 26") | 10,3 mm till 711 mm (1/8" till 28") | 406 mm till 1524 mm+ (16" till 60"+) | 219 mm till 3048 mm+ (8" till 120"+) |
| Gräns för väggtjocklek (WT) | Max ca. 22 mm | Max ca. 60 mm+ | Max ca. 50 mm+ | Max ca. 25 mm |
| Väggtjocklek Excentricitet | Utmärkt (mindre än eller lika med ±5%); mycket enhetlig remsingång. | Dålig till måttlig (mindre än eller lika med ±12,5%); benägen för dorndrift. | Utmärkt (mindre än eller lika med ±5%); precisionsinmatning av stålplåt. | Måttlig; beror på kontinuerlig spiralbildande spänning. |
| Ytjämnhet | Överlägsen; fräs-skala ren från varma-valsade remsor. | Grovare; utsätts för hög-temperaturroterande piercing. | Måttlig; har framträdande inre/yttre svetssträngar. | Måttlig; kontinuerlig spiralsvetssömsutsprång. |
| Svetsfogskonfiguration | Enkel längsgående linje; helt spola (grad trimmad). | Ingen; kontinuerlig solid stålkropp. | Enkla eller dubbla längsgående linjer; kräver tung trådfyllning. | Kontinuerlig spiralformad söm; kräver intern/extern trådfyllning. |
| Relativ produktionskostnad | Låg till måttlig; högeffektiv automatiserad genomströmning. | Hög; intensiv termisk energi och bearbetningscykler. | Hög; specialiserade tunga formpressar (JCOE). | Låg till måttlig; flexibel formning från smala spolar. |
6. Diagnos av historiska misslyckanden och moderna kvalitetskontrollprotokoll
Historiskt har ERW-rör tillverkade mellan 1950- och 1970-talen drabbats av en rad misslyckanden i högtrycksolja och gas. Dessa fältfel orsakades främst av låg-frekventa (1 kHz till 10 kHz) AC-svetssystem, som genererade inkonsekventa svetstemperaturer, parat med frånvaron av efter-induktionsvärmebehandling efter svetsning. Detta lämnade en spröd svetslinje mottaglig förSelektiv sömskorrosion (räfflorkorrosion)och mikro-knäckning.
Modern HFW-tillverkning har eliminerat dessa problem genom att arbeta vid ultra-höga frekvenser (400 kHz) och kräva en kvalitetskontrollmatris med noll-defekt bestående av både icke-destruktiv testning (NDT) och destruktiv testning.
Omfattande matris för icke-destruktiv testning (NDT).
- In-Line Ultrasonic Testing (UT):Automatiserade fler-probarrayer övervakar kontinuerligt svetslinjen omedelbart efter blixtklippning och sömnormalisering. Sensorerna projicerar hög-ljudvågor genom fusionszonen i olika skjuvvinklar för att upptäcka inre plana brister, hålrum eller inneslutningar.
- Eddy Current Screening (ET):Använder elektromagnetisk induktion för att identifiera yt- och under{0}}makro-defekter längs rörets periferi, vilket säkerställer total skalintegritet innan röret går in i dimensioneringsfasen.
- Kvalificering för hydrostatiskt tryck:Varje enskild skarv av tryck-klassat ERW-rör tätas i en hydrostatisk testare, fylls med behandlat vatten och trycksätts till en för-bestämd spänningsnivå-ofta överstiger 20 MPa (3000 PSI) baserat på stålkvaliteten-och hålls under en obligatorisk varaktighet (5 till {10}) och absolut vattentäthet- utbyte-punktmotstånd.
Obligatorisk destruktiv och mekanisk testning
För att verifiera den strukturella duktiliteten hos svetslinjen under plötslig deformation, skivas provringar med jämna mellanrum från produktionskörningen och utsätts för destruktiva laboratorieutvärderingar:
- Tillplattningstestet (ASTM A53 / API 5L):Ett rörringprov placeras mellan två parallella styva stålplåtar och komprimeras med hydraulisk kraft. Testet utförs i två distinkta faser:
- Fas ett (svetsduktilitet):Svetsen är orienterad i 90º mot riktningen för den applicerade kraften. Plåtarna stängs ner till 2/3 av rörets ursprungliga ytterdiameter. Svetslinjen får inte visa några tecken på sprickbildning, mikro-sprickor eller inre öppning.
- Fas två (kroppens duktilitet):Kompressionen fortsätter tills rörets innerväggar möts (tillplattade helt till ett avstånd av 1/3 eller 2 gånger väggtjockleken). Inga lamineringar, spröda sprickor eller oädel metallsplittring får förekomma under denna extrema deformation.
- Böjtestet:För mindre nominella diametrar (mindre än eller lika med NPS 2) är rörskarven kall-böjd runt en cylindrisk dorn genom 90º eller 180º utan att uppvisa sprickor längs fusionslinjen.
7. Avancerad nedströms anpassning och fältbeläggningsteknik
Beroende på den operativa miljön-oavsett om det är undervattens-, underjordiskt eller exponerat för atmosfäriska förhållanden-kan ERW-rör av vanligt kolstål genomgå flera nedströms ytbevarande och strukturella modifieringar:
Anti-korrosionsskydd för yttre och inre beläggningar

Tre-polyeten (3LPE):
Guldstandarden för underjordiska kolväte- eller vattenöverföringsledningar. Den består av ett högpresterande Fusion Bonded Epoxy (FBE) primerlager för kemisk vidhäftning, ett mellanliggande sampolymerlimlager och ett tjockt yttre lager av High-Density Polyethylene (HDPE) för mekanisk stöt och fuktskydd.
Varm-Doppförzinkning (HDG):
För ASTM A53-rör som används i VVS, VVS eller byggnadsställningar, rengörs röret i ett surt betbad och nedsänks i ett smält zinkbad vid cirka 450 grader. Detta bildar en metallurgisk bindning med en zinkbeläggningstjocklek som överstiger 45 \\mum (320 g/m)2), vilket ger offerkatodiskt skydd mot atmosfärisk oxidation.

Avsluta-Förberedelse av ansiktsgeometri
- Fasade ändar (BE):För rörledningar som sammanfogas via fältomkretssvetsning, bearbetas rörändarna till en exakt avfasningsvinkel -vanligtvis 30º (+5º,−0º) med en rotyta (land) på 1,6 mm (±0,8 mm)- som uppfyller ASME B16.25-standarderna.
- Spårade ändar (GRV):För snabb-montering av brandskydd eller gruvvattenslingor är rörändarna kallvalsade-med ett periferiskt spår som är kompatibelt med Victaulic eller liknande mekaniska kopplingssystem.