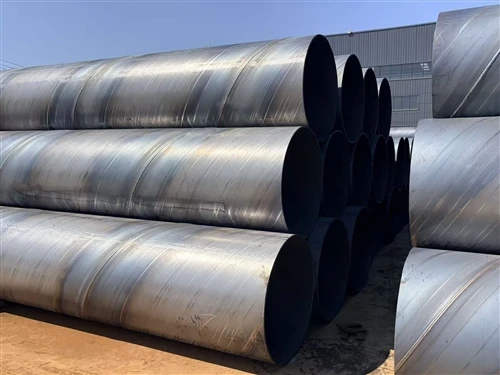
stålrör är sömlösa stålrör, huvudsakligen tillverkade genom varm-valsad och kall-process. Råvarorna som används är göt av kolkonstruktionsstål, stränggjutningsämnen. Den kemiska sammansättningen av råvarorna, inklusive kol, mangan, fosfor och svavel, måste verifieras i förväg genom spektroskopisk varmvalsad rörprocess
Den varmvalsade-rörprocessen är lämplig för stålrör med stor-diameter och tjocka-väggar.
Produktionsprocess:
Billet Uppvärmning
De skurna ämnena skickas in i ringvärmeugnen, där temperaturen måste nå 1200 ~ 1250 grader. Under uppvärmningsprocessen uppnår metallstrukturen hos ämnena gradvis ett austenitiskt tillstånd, vilket minskar deformationsmotståndet och underlättar håltagning och rullning. Uppvärmningssteget kräver strikt kontroll av temperaturen under hela processen, vilket säkerställer att temperaturen förblir enhetlig för att förhindra lokal överhettning eller bränning.
Perforeringsformning
Det uppvärmda ämnet görs till ett ihåligt grovt rör genom en lutande rullande piercer. Under håltagningsprocessen, under den samordnade driften av rullarna och dornen, sker plastisk deformation i mitten av ämnet, vilket bildar det inre hålet.
Rörrullning och dimensionering
De genomborrade ämnena skickas in i rörvalsverket via en transportör, där flera valsningspass justerar ämnenas ytterdiameter och väggtjocklek. De rullade rören går sedan in i en limningsmaskin för att kontrollera ytterdiametern och rundheten på de färdiga rören, uppfylla standardtoleranskraven och föra dem nära den slutliga produktstorleken.
Kylning och uträtning
Efter att stålrören har dimensionerats luftkyls de- till rumstemperatur för att förhindra strukturell härdning eller sprickbildning orsakad av snabb kylning. De kylda stålrören rätas sedan med en riktmaskin för att eliminera böjning och andra formdefekter.
Skärstorlek
Efter uträtning kapas stålröret i båda ändar, med en längdtolerans som vanligtvis kontrolleras inom ±10 mm.
Inspektion
Ta bort defekta produkter som har ytsprickor eller utsprång genom dimensionskontroll och kvalitetskontroll.

Kall-tillverkningsprocess för dragna rör
Den kalla dragningsrörsprocessen är lämplig för små-diameter, tunn-väggiga stålrör.
Produktionsprocess:
Kapillär förbehandling
Varmvalsade-ämnen används som råmaterial, och ämnena måste betas och tvättas för att avlägsna ytoxidskal och förhindra korrosion av stålrören. Ett speciellt smörjmedel appliceras på stålrörens inre och yttre väggar, vilket kan minska friktionen under kalldragningsprocessen.
Formning av kallteckning
Den förberedda kapillären skickas in i kalldragningsmaskinen, där stålröret passerar genom formen och sträcks vid rumstemperatur för att producera plastisk deformation, vilket gradvis minskar den yttre diametern och väggtjockleken.
Värmebehandling
Kall-dragna stålrör måste genomgå normaliseringsbehandling, värma upp rören till 890~940 grader, kontrollera hålltiden och sedan kyla dem i luft.
Efterbehandling
Stålrör som har värmebehandlats-måste rätas ut igen för att säkerställa rakhet och rundhet och sedan kapas till längden. Slutligen behöver ytan poleras.
Inspektion
Efter storlekskontroll och kvalitetskontroll packas de kvalificerade stålrören.