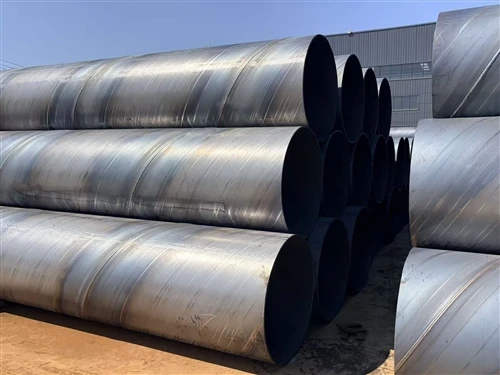
Industriella kylvattensystem fungerar som den termiska regleringsryggraden för kraftverk, oljeraffinaderier, kemiska processanläggningar och tillverkningsnav. Dessa nätverk transporterar enorma volymer vatten kontinuerligt för att avleda överskottsvärme från tunga maskiner och kemiska reaktorer. Eftersom kylvattensystem fungerar oavbrutet-, dikterar valet av rörmaterial direkt anläggningens driftsäkerhet, underhållsfrekvens och motståndskraft mot oväntade stillestånd.
Bland de olika alternativen för stålrör,Longitudinell nedsänkt bågsvetsning (LSAW)rör utvärderas ofta för tunga industriella vätskenätverk. Denna omfattande branschguide undersöker om LSAW-stålrör är lämpliga för industriella kylvattensystem, utvärderar deras prestanda under typiska driftsförhållanden och beskriver hur den främsta globala tillverkarenBrisk Steel optimerar dessa rör med stor-diameter för internationella verktygsprojekt.


Exakt vad är LSAW-rör och hur tillverkas de?
För att förstå deras lämplighet för kylvattennätverk är det viktigt att titta på hur LSAW-rör tillverkas. LSAW-rör tillverkas genom att ta en tung stålplåt av-kvalitet, forma den till en cylindrisk form (vanligtvis genom JCOE- eller UOE-processen) och utföra en dubbel-sidig nedsänkt bågsvets längs den raka längsgående sömmen.
Denna specifika tillverkningsmetod gör att LSAW-rör kan uppnå en distinkt fysisk profil:
- Stora diametrar och tunga väggar:LSAW-bearbetning tar lätt emot ytterdiametrar från 16 tum till över 60 tum, med väggtjocklekar som överstiger 25 mm
- Hög strukturell konsistens:Till skillnad från spiralsvetsade rör (SSAW) betyder den raka sömmen på ett LSAW-rör att svetsbanan är kortare och matchar rörledningens huvudspänningsriktning, vilket ger utmärkt geometrisk enhetlighet och inre tryckhållning.
LSAW tillverkningsprocess

Varför matchar LSAW-rör flödesdynamiken hos industriella kylsystem?
Industriella kylvattensystem-oavsett om de använder öppen-slinga, sluten-slinga eller en gång-genom kylkonfiguration- kräver rörledningar som kan hantera enorma volymetriska flödeshastigheter.
- Optimerade stora diametrar:Huvudledningar för kylvattensamlingar kräver vanligtvis massiva rördiametrar för att flytta tusentals liter vatten per minut utan att orsaka överdriven friktionsförlust eller höga flödeshastigheter som eroderar rörväggarna. LSAW är den främsta tillverkningsmetoden för stora-tunga kolstålrör, vilket gör dem perfekta för huvuddistributionsmanifest.
- Uniform inre jämnhet:Efter svetsning utsätts LSAW-rör av hög-kvalitet kall mekanisk expansion. Denna process sträcker stålet något för att uppnå en mycket exakt cirkulär form. Denna geometriska rundhet säkerställer jämn flödesfördelning och sänker vätsketurbulensen längs innerväggarna, vilket minskar systemets långsiktiga-pumpenergikostnader.
Hur hanterar LSAW-rör korrosion och biologisk förorening från naturliga vattenkällor?
Den främsta utmaningen i alla industriella kylvattensystem är korrosion. Kylsystem använder ofta råvatten från floder, sjöar eller kustmynningar, som bär löst syre, lösta fasta ämnen, bakterier och klorider. Om det lämnas oskyddat kommer råkolstål att genomgå oxidation, vilket leder till tuberkulation, beläggningsuppbyggnad och lokal gropfrätning.
LSAW-rör är mycket lämpliga för dessa miljöer förutsatt att de får lämplig invändig ytbehandling:
- Flytande epoxifoder:Att applicera ett fabriksbundet -flytande epoxifoder (som uppfyller standarder som AWWA C210) skapar en ogenomtränglig fysisk barriär mellan råvattnet och kolstålet. Detta foder förhindrar rost och skapar en ultra-slät yta som motstår biofouling och ansamling av alger.
- Cementbruksfoder:För kommunala vatten- eller kraftverksintagsledningar erbjuder invändiga cementbruksfoder passiv,-långsiktig alkalinitet som neutraliserar lokal sur korrosion och skyddar basstålet i årtionden.
Kan LSAW-svetsar motstå hydraulisk hammare och externa miljöbelastningar?
Kylvattenledningar begravs ofta under jord eller dras genom komplexa överliggande rörställ. Följaktligen måste de motstå inre tryck tillsammans med svåra yttre krafter:
- Motstånd mot vattenhammare:Plötsliga ventilstängningar eller pumpstarter-inuti en kylslinga genererar intensiva stötvågor som kallas vattenhammare. De tjocka-väggiga, dubbel-nedsänkta bågsvetsarna i LSAW-rör erbjuder enorm strukturell seghet och absorberar plötsliga tryckspikar utan att spricka eller deformeras.
- Hög extern belastningskapacitet:Nedgrävda intags- och utloppsledningar måste bära tyngden av den överliggande marken och tung marktrafik. Den höga sträckgränsen hos LSAW-stålplåtar skyddar rörledningen från ovalitetsförvrängning och strukturell krossning under tung yttre belastning.


Teknisk utvärderingsmatris: LSAW i kylvattennätverk
| Projektkrav | LSAW rörprestanda | Engineering Mitigation / Solution |
| Stort volymetriskt flöde | Excellent(Tillgänglig i stora diametrar upp till 60"+) | Anpassad storlek eliminerar vätskefriktionsbegränsningar |
| Svetssömsutmattning | Låg risk(Rak söm klarar riktningsspänning bra) | 100 % röntgen/röntgenspårning av svetssömmar |
| Råvattenkorrosion | Hög risk om obehandlat kolstål exponeras | Applicera fabrik3LPE / FBEexternt ochEpoxiinternt |
| På-installation på webbplatsen | Mycket hög(Exakt rundhet möjliggör snabb avfasning-uppåt) | Maskin-fasade ändar förenklar fältsvetsscheman |
Hur optimerar Brisk Steel LSAW-rör för internationella nätsystem?
Att anskaffa tunga-rör med stor-diameter för globala verktyg kräver en tillverkare som prioriterar rigorös kvalitetskontroll och omfattande ytskydd. Brisk Steelär en tillverkare och exportör i världsklass- av LSAW-stålrör, speciellt framtagna för att uppfylla de strikta tillförlitlighetskraven för industriell kylvatteninfrastruktur.
När ingenjörsgrupper samarbetar med Brisk Steel, integrerar de viktiga tekniska och kommersiella fördelar i sina projektritningar:
- Felfri svetssömsintegritet:Den långsiktiga-tillförlitligheten hos ett LSAW-rör beror på dess svetskvalitet. Brisk Steel använder avancerade automatiska fler-trådssvetsningssystem. Varje enskild millimeter av svetsfogen genomgår obligatorisk100 % röntgentestning (RT) och online ultraljudstestning (UT)för att garantera fullständig svetsgenomträngning och total frånvaro av slagginneslutningar eller mikro-porer.
- Omfattande fabrik-Applicerade beläggningar:För att eliminera korrosionsrisker från aggressivt kylvatten erbjuder Brisk Steel full-service i-husbeläggningskapacitet. Rörledningar kan specificeras med invändiga flytande epoxi- eller lösningsmedelsfria -epoxifoder för rent vätskeflöde och externa3-lagers polyeten (3LPE) eller fusionsbunden epoxi (FBE)beläggningar för att förhindra jord-sidokorrosion på nedgrävda linjer.
- Strikt efterlevnad av globala standarder:Brisk Steel tillverkar LSAW-rör i strikt överensstämmelse med stora internationella rörledningskoder, inklusive API 5L (klass B till X70), ASTM A53, ASTM A252 ochEN 10217. Alla försändelser åtföljs av autentiska materialtestrapporter (MTR)-matchningSV 10204 3.1standarder för enkel teknisk verifiering.
- Precisionsgeometrisk rundhet:Genom att använda tunga-mekaniska expanderande maskiner ser Brisk Steel till att ytterdiametertoleransen och ovaliteten hos dess LSAW-rör hålls inom strikta internationella marginaler. Denna exakta rundhet gör att-inriktning och fogfaspassning- på plats blir otroligt snabb, vilket minskar fältsvetsarbetskostnaderna för entreprenörer.


Vilka tekniska indikatorer validerar LSAW-rör för vattensystem?
För att undvika köp av under-standardrörledningar som inte klarar lokal tryck- och säkerhetsrevision bör inköpsteam implementera detta verifieringsprotokoll före leverans:
- Verifiera hydrostatiska trycktester:Se till att bruket testar 100 % av produktionspartiet på en hydrostatisk bänk. För kylvattensystem måste testtrycket hållas under den kod-angivna varaktigheten utan svettning eller tryckfall.
- Bekräfta intern beläggningskontinuitet:Om rören är invändigt fodrade med epoxi för att förhindra rost, kräv ett gnista- eller "semestertest". Detta elektriska test identifierar hål eller tunna fläckar i beläggningsskiktet som kan göra att lokal gropfrätning kan starta.
- Inspektera kantförberedelser:LSAW-rör med stora-hål kräver exakta, enhetliga avfasningar (30 grader till 35 grader) för att möjliggöra effektiv fältsvetsning. Se till att fabriken tillhandahåller maskin-avfasningar skyddade av kraftiga-ändkapslar för att förhindra skador under sjötransport.
Slutsats
Longitudinella undervattensbågsvetsade (LSAW) stålrör är mycket lämpliga och djupt integrerade i moderna industriella kylvattensystem. Deras förmåga att leverera stora diametrar, tjocka väggar och utmärkta strukturella motstånd gör dem till det idealiska valet för att transportera stora volymer vatten under tunga dynamiska förhållanden.
Genom att samarbeta med en dedikerad, export-inriktad tillverkare somBrisk Steel, skyddar upphandlingsansvariga sina infrastrukturinvesteringar. Brisk Steels kombination av automatiserad dubbel-sidig svetsning, omfattande interna/externa anti-korrosionsbeläggningar och uttömmande icke-förstörande tester säkerställer att din anläggnings kylvattenledningar ger säker, pålitlig och underhållsfri-prestanda i årtionden framöver.